
পিভিসি ফোম বোর্ড—সেলুকা বোর্ড, ফরেক্স বোর্ড, বা প্রসারিত PVC নামেও পরিচিত—সর্বত্র রয়েছে। বিজ্ঞাপন, আসবাবপত্র, অভ্যন্তর প্রসাধন, প্যাকেজিং. এটি এমন একটি উপাদান যা প্রায় প্রতিটি শিল্পে তার পথ খুঁজে পেয়েছে। কিন্তু আপনি যে মেশিনটি কিনছেন তা আসলে স্থিতিশীল, উচ্চ-মানের বোর্ড ক্রমাগতভাবে তৈরি করতে পারে কিনা তা কখনই সেই সরঞ্জামগুলিকে বলা হয় না। এটি আপনি কীভাবে এটি নির্বাচন করবেন, এটি টিউন করবেন এবং এটি বজায় রাখবেন তা বোঝেন কিনা তা নিয়ে।
এক্সট্রুডার পাউডার নেয় এবং শীট আউটপুট করে। এই প্রক্রিয়ার যেকোনো সময়ে, কিছু বন্ধ থাকলে, পণ্যটি তা দেখাবে — জোরে এবং পরিষ্কার।
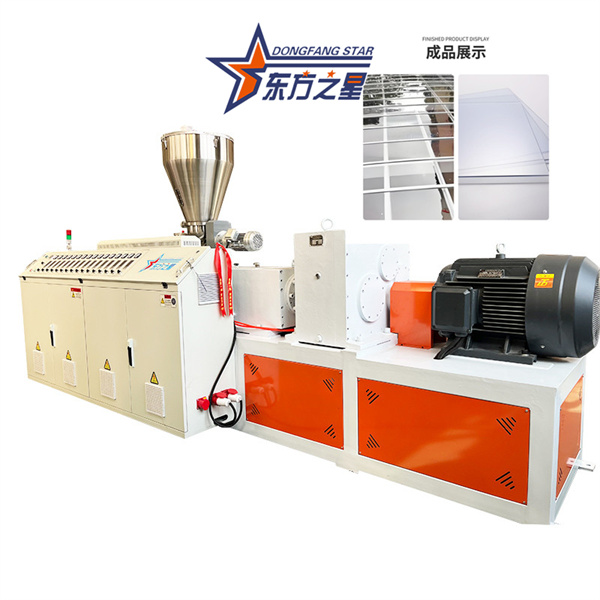
একটি পিভিসি ফোম বোর্ড এক্সট্রুশন লাইন হল, এর মূল অংশে, একটি শঙ্কুযুক্ত টুইন-স্ক্রু এক্সট্রুডার একটি সম্পূর্ণ ডাউনস্ট্রিম লাইনের সাথে যুক্ত। কেন শঙ্কুযুক্ত জোড়া স্ক্রু? কারণ পিভিসি পাউডারের দরিদ্র তাপীয় স্থিতিশীলতা রয়েছে। একটি একক-স্ক্রু এক্সট্রুডার অত্যধিক ঘর্ষণজনিত তাপ উৎপন্ন করে- পাউডারটি এমনকি গলে যাওয়ার আগেই ক্ষয় হতে শুরু করে। অন্যদিকে শঙ্কুযুক্ত টুইন-স্ক্রু এক্সট্রুশনের সময় অত্যধিক ঘর্ষণজনিত তাপ এড়ায়, গলে যাওয়া রোধ করে। এটি স্থিতিশীল আউটপুট, ভাল মিশ্রণ এবং চমৎকার প্লাস্টিকেশন সরবরাহ করে, এটিকে কঠোর পিভিসি পণ্য উত্পাদনের জন্য পছন্দের পছন্দ করে তোলে।
সরঞ্জাম নির্বাচন করার সময়, ক্ষমতা এবং পণ্যের বৈশিষ্ট্য দিয়ে শুরু করুন। ঘন্টায় আউটপুট এক্সট্রুডার মডেলের উপর নির্ভর করে। একটি সাধারণ কনফিগারেশনে, একটি SJZ65/132 কো-এক্সট্রুডারের সাথে যুক্ত একটি SJZ80/156 প্রধান এক্সট্রুডার 400-500 kg/ঘন্টা উত্পাদন করে, বোর্ডের প্রস্থ 1220 মিমি থেকে 2050 মিমি এবং পুরুত্ব 3 মিমি থেকে 30 মিমি। মোটা বোর্ডের জন্য (20 মিমি এবং তার উপরে), আপনার একটি উচ্চ-টর্ক এক্সট্রুডার প্রয়োজন। বোর্ড যত চওড়া হবে, ডাই ডিজাইন এবং কুলিং ক্যালিব্রেশন সেকশনের চাহিদা তত বেশি হবে—এটি এমন কিছু নয় যা আপনি জেনেরিক মেশিন দিয়ে জাল করতে পারেন।
ডাউনস্ট্রিম লাইন সমানভাবে সমালোচনামূলক। এক্সট্রুডারটি কেবল হৃদয়। ক্রমাঙ্কন সারণী, কুলিং র্যাক, হাল-অফ ইউনিট এবং কাটিং স্টেশন বোর্ডের সমতলতা এবং মাত্রিক নির্ভুলতা নির্ধারণ করে। সরঞ্জাম কেনার সময়, সম্পূর্ণ লাইনের মূল্যায়ন করতে বেশি সময় ব্যয় করুন এবং চটকদার প্রধান এক্সট্রুডার চশমাগুলি দেখতে কম সময় দিন।
PVC ফোম বোর্ডের সবচেয়ে সাধারণ মানের সমস্যা হল ভঙ্গুরতা-বোর্ডগুলি যা সহজেই স্ন্যাপ করে। বোর্ড ভাঙ্গার 90% এরও বেশি সমস্যাগুলি ফর্মুলেশন নয়, বরং দুর্বল প্লাস্টিকেশনের কারণে।
প্লাস্টিকেশন হল এমন একটি প্রক্রিয়া যেখানে পিভিসি পাউডারকে উত্তপ্ত করা হয় এবং স্ক্রুর ভিতরে শিয়ার করা হয়, যার ফলে আণবিক চেইনগুলি সম্পূর্ণরূপে খুলে যায় এবং আটকে যায়। প্লাস্টিকেশন অসম্পূর্ণ হলে, বোর্ডের অভ্যন্তরটি একটি খারাপভাবে মাখানো ময়দার মতো—আলগা, শক্ততার অভাব এবং স্ন্যাপ করার প্রবণতা।
প্লাস্টিকেশন বিচার করতে, অনুভূতি বা চেহারা উপর নির্ভর করবেন না. প্রধান এক্সট্রুডার মোটর কারেন্ট দেখুন।
বর্তমান খুব কম: অপর্যাপ্ত প্লাস্টিকেশন। উপাদানটি খুব "পিচ্ছিল" এবং একটি সান্দ্র গলে তৈরি হয়নি - এটি সঠিকভাবে কাজ করা হয়নি।কারেন্ট খুব কম হলে, ফর্মুলেশন পরিবর্তন করতে তাড়াহুড়ো করবেন না। জোন 3 এবং 4 - প্লাস্টিকেশন এবং কম্প্রেশন বিভাগগুলির তাপমাত্রা 2-3 ডিগ্রি সেলসিয়াস বৃদ্ধি করুন৷ গলিত সান্দ্রতা বৃদ্ধি পাবে, স্ক্রু প্রতিরোধ ক্ষমতা বৃদ্ধি পাবে এবং কারেন্ট আসবে। তাপমাত্রা সামঞ্জস্য করার পরে, সিস্টেমটি স্থিতিশীল হওয়ার জন্য 15-20 মিনিট অপেক্ষা করুন, বর্তমান পরিবর্তনটি পর্যবেক্ষণ করুন এবং কারেন্ট লক্ষ্য মানের কাছাকাছি স্থিতিশীল না হওয়া পর্যন্ত ছোট পদক্ষেপে সূক্ষ্ম সুর করুন।
পিভিসি ফোম বোর্ড এক্সট্রুশন তাপমাত্রা নিয়ন্ত্রণ কুখ্যাতভাবে চটকদার। তাপমাত্রা খুব বেশি হলে, উপাদানটি ব্যারেলের ভিতরে অকালে ফেনা হয়ে যায়, যার ফলে গলিত ফাটল এবং একটি রুক্ষ বোর্ডের পৃষ্ঠের সৃষ্টি হয়। এটি খুব কম হলে, প্লাস্টিকেশন অসম্পূর্ণ, এবং বোর্ড পৃষ্ঠ অসম হয়ে যায়।
সম্পূর্ণ লাইনের তাপমাত্রা নিয়ন্ত্রণ সাধারণত তিনটি অঞ্চল অনুসরণ করে:
| জোন | অবস্থান | নীতি |
|---|---|---|
| হিটিং জোন | ভেন্ট পোর্টের আগে (ফিড বিভাগ + কম্প্রেশন বিভাগ) | সামান্য উচ্চ তাপমাত্রা, দ্রুত তাপ ইনপুট |
| ধ্রুবক-তাপমাত্রা অঞ্চল | ভেন্ট পোর্টের পরে (ভেন্টিং বিভাগ + মিটারিং বিভাগ) | শিয়ার তাপ ইতিমধ্যে যথেষ্ট; উভয় গরম এবং শীতল নিয়ন্ত্রণ প্রয়োজন |
| তাপমাত্রা-রক্ষণাবেক্ষণ অঞ্চল | ডাই হেড, অ্যাডাপ্টার এবং ডাই বডি | গলিত শক্তি বজায় রাখার জন্য এক্সট্রুশন বিভাগের তুলনায় সামান্য কম |
অনমনীয় লো-ফোম PVC বোর্ড এক্সট্রুশনের জন্য, গবেষণা একটি রেফারেন্স প্রক্রিয়ার পরামর্শ দেয়: স্ক্রু গতি 38–42 rpm, ডাই তাপমাত্রা 180–190°C, যার ফলে বোর্ডের ঘনত্ব কম এবং কোষের গঠন উন্নত হয়। কিন্তু এই শুধুমাত্র একটি রেফারেন্স. প্রকৃত উৎপাদন সরঞ্জাম, গঠন, এবং পণ্য বেধ উপর ভিত্তি করে টিউন করা আবশ্যক.
ডাই টেম্পারেচার বিশেষ করে সমস্যাযুক্ত। খুব কম, এবং গলে স্থিতিস্থাপকতা হারায়, যার ফলে বোর্ডটি ছিঁড়ে যায়। খুব বেশি, এবং শক্তি ড্রপ গলে, বুদবুদ ফেটে যায়, এবং বোর্ড পৃষ্ঠ voids বিকাশ.
এক্সট্রুশন চাপ সফল ফোমিংয়ের চাবিকাঠি। পর্যাপ্ত চাপের সাথে, বুদবুদগুলি সূক্ষ্ম এবং ঘন হয়। অপর্যাপ্ত চাপের সাথে, বুদবুদগুলি বড় এবং অসম হয় এবং বোর্ডের পৃষ্ঠটি ভুগছে। প্রধান মোটর কারেন্ট এবং ডাই হেড প্রেসার হল তাপমাত্রা নিয়ন্ত্রণের নির্ভরযোগ্য সূচক: যখন প্লাস্টিকেশন ভাল হয়, তখন কারেন্ট এবং চাপ উভয়ই স্থিতিশীল থাকে। প্লাস্টিকেশন দুর্বল হলে, চাপ ওঠানামা করে এবং স্রোত অস্থির হয়।
স্ক্রু গতিও গুরুত্বপূর্ণ। উচ্চ গতির মানে উচ্চতর আউটপুট, কিন্তু দ্রবীভূত তাপমাত্রা দ্রুত বৃদ্ধি পায় এবং প্রক্রিয়া নিয়ন্ত্রণ আরও চাহিদাপূর্ণ হয়ে ওঠে। যাইহোক, ফোমিং আরও অভিন্ন এবং পৃষ্ঠের গুণমান ভাল। খুব কম গতি মানে দুর্বল প্লাস্টিকেশন, কম দক্ষতা, এবং একটি রুক্ষ বোর্ড পৃষ্ঠ। অতিরিক্তভাবে, ব্যারেল এবং ডাই-এ উপাদানের বসবাসের সময় অবশ্যই পর্যবেক্ষণ করা উচিত: খুব ছোট, এবং ব্লোয়িং এজেন্ট সম্পূর্ণরূপে পচে যায় না, যার ফলে বোর্ডের ঘনত্ব বেশি হয়; খুব দীর্ঘ, এবং অতিরিক্ত ফোমিং ঘটে যা যান্ত্রিক বৈশিষ্ট্যগুলিকে অবনমিত করে।
একটি এক্সট্রুডার উপাদান প্রক্রিয়াকরণের জন্য নির্মিত হয়. কিন্তু আপনি যদি এটি বজায় না রাখেন তবে এটি আপনার লাভের পরিবর্তে খাবে।
নিয়মিত অবশিষ্টাংশ পরিষ্কার করা: স্ক্রু, ব্যারেলের উপর রেখে যাওয়া পিভিসি রজন সময়ের সাথে সাথে শক্ত হয়ে যায়, প্রবাহের পথ অবরুদ্ধ করে এবং উপাদান পরিধান করে। শাটডাউন এবং শীতল হওয়ার পরে, প্রাসঙ্গিক অংশগুলিকে বিচ্ছিন্ন করুন এবং প্রস্তুতকারকের প্রস্তাবিত purging যৌগ বা নরম সরঞ্জাম ব্যবহার করে পরিষ্কার করুন। স্ক্রু পরিষ্কার করার সময়, পরিধান কমাতে প্রধান গতি প্রায় 5 rpm-এ কমিয়ে দিন এবং বারবার ফিড পোর্ট এবং ভেন্ট পোর্টের মধ্য দিয়ে ফুঁ দিতে সংকুচিত বায়ু ব্যবহার করুন।
| উপসর্গ | সম্ভবত কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| বোর্ড ভঙ্গুর, সহজেই ভেঙ্গে যায় | দরিদ্র প্লাস্টিকেশন; কম মোটর বর্তমান | জোন 3-4 তাপমাত্রা 2-3°C দ্বারা বৃদ্ধি করুন; 15-20 মিনিট অপেক্ষা করুন |
| রুক্ষ বোর্ড পৃষ্ঠ | ডাই তাপমাত্রা খুব বেশি বা খুব কম; গলিত ফ্র্যাকচার | ছোট বৃদ্ধিতে ডাই টেম্পারেচার অ্যাডজাস্ট করুন (একবারে ±2°C) |
| অসম বুদ্বুদ গঠন | অপর্যাপ্ত এক্সট্রুশন চাপ; চাপের ওঠানামা | ডাই তাপমাত্রা পরীক্ষা করুন; ব্লকেজের জন্য স্ক্রিন প্যাক চেক করুন |
| অস্থির মোটর কারেন্ট | অস্থির প্লাস্টিকেশন; অসামঞ্জস্যপূর্ণ খাওয়ানো | ফিড বিভাগের তাপমাত্রা পরীক্ষা করুন; উপাদান ফিড সামঞ্জস্য যাচাই |
| বোর্ড বেধ বৈচিত্র্য | অসম হাল-অফ গতি; ডাই ঠোঁটের ফাঁক ইউনিফর্ম না | হাল-অফ গতি সামঞ্জস্য করুন; ডাই ঠোঁট সমন্বয় বল্টু পরীক্ষা করুন |
| কুলিং সেকশনে পানি লিক হয় | জীর্ণ সীল; আলগা জিনিসপত্র | সীল প্রতিস্থাপন; কুলিং লাইন সংযোগ শক্ত করুন |
পিভিসি ফোম বোর্ড এক্সট্রুশন প্রযুক্তি পরিপক্ক। ফ্রেম, স্ক্রু এবং তাপমাত্রা নিয়ন্ত্রণ ব্যবস্থা - নির্মাতারা এগুলি তৈরি করে। পার্থক্য হল, আপনি সরঞ্জাম পাওয়ার পর, আপনি চারটি ভেরিয়েবল-তাপমাত্রা, গতি, চাপ এবং ফর্মুলেশন-কে আপনার নির্দিষ্ট দোকান-তলার অবস্থার উপর ভিত্তি করে একসাথে কাজ করতে পারেন কিনা।


